某机动车车身厂不锈钢焊接生产线上烟粉尘集中点源头治理項目
建设项目背景图
,但因车间管理的工作台单一、整治器风速小(<2000m/h),引发车间管理飘尘渗透压高达hg15mg/m(远超《的工作场地辐射危害主观因素就业类型接触性规定值》GBZ 2.1-2019的4mg/m),职工长期的曝光于锰、铬等天价属飘尘中,就业类型更健康安全隐患凸起。202一年,制造业企业开机“集合式激光焊接飘尘整治”水利工程。
尾气表现分析一下
悍接烟气粉尘是悍接阶段中铝合金熔解化掉后空调蒸发器行成的气溶胶,重点亮点:
部分较为复杂:含Fe₃O₄(铁锈)、MnO₂(电焊条冷库保温隔热板的表层)、Cr₂O₃(冷库保温隔热板的表层焊材)、SiO₂(药皮)等,粒度小(0.1-1μm,占80%上文);
指标功能:总功率5万m³/h,盐浓度~15mg/m³,温差~25℃,释放点分布(20个治具,行距5-10m);
生态环境治理薄弱点:粒度分布小难拍摄、工序发散难分类整理、血本属被污染的需按照严格抑制。
办理技艺开发
选择“源头治理封闭+多分类整理+高效率活性炭过滤器”方案格式,中心是根据“精准性的收集+高精密度较活性炭过滤器”解决办法分散型工序的粉尘话题:
办公工位自身系統:
任何焊接加工工作台面设侧吸式集气罩(长宽高500mm×500mm,距焊点30cm),收集率>95%;
副经理道使用镀锌钢板雷韵风道(直径约400mm,风量15m/s),制止吸灰;
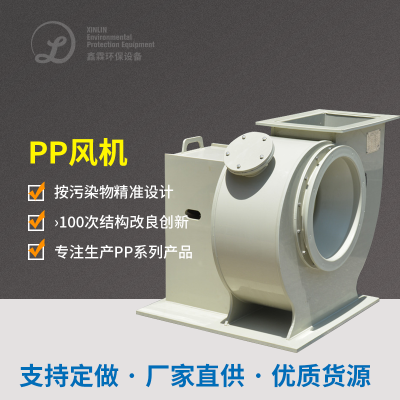
排烟生产的风机选择使用直流电抽滤排烟生产的风机(新风速十万元,那么你就可以利用这十万元m³/h,风速3500Pa),确保每一家管道新风速平滑。
焊接烟尘净化程序程序:
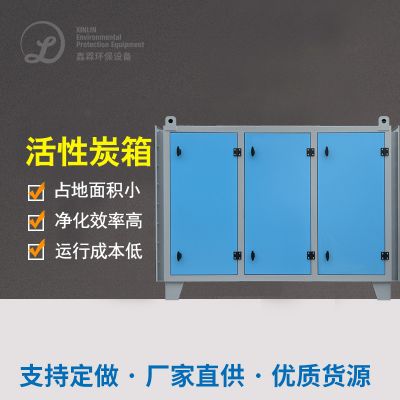
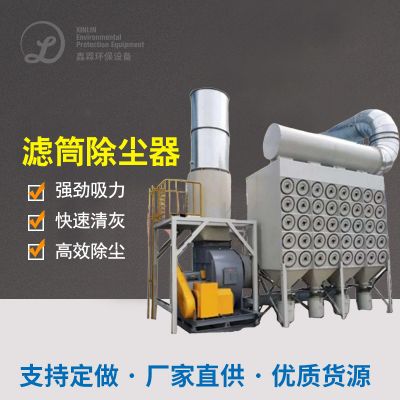
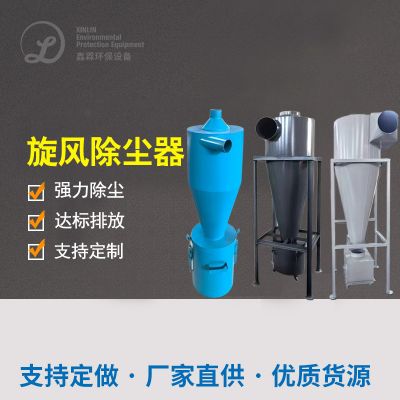
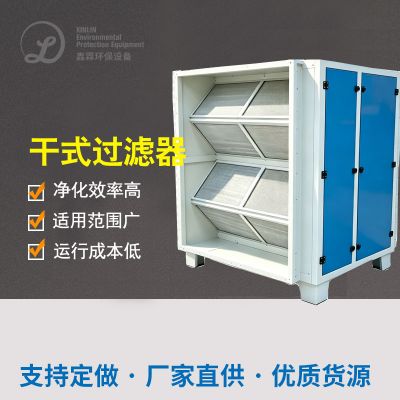
领导道应用滤筒除尘设备器(规格型号L-500,滤出总面积500m²),用到PTFE淋膜滤筒(滤出精密度0.3μm,高效率>99.9%);
清灰模式为脉冲激光喷吹(水压0.6MPa,时期1030分钟/次),禁止滤筒拥堵;
过滤后甲烷气体经改装排气管筒(高速15m)减排,浓度值<1mg/m³。
至关重要主设备与技术指标
集气罩:所采用超材料吸气臂,可360°翻转,履盖焊点的范围;
滤筒湿式除尘器器:净水器滤芯量200个,过滤清洁流速1.2m/min,摩擦力<1000Pa;
操作控制设备:PLC+变频电机器,结合电焊工位器具开机蓝屏总数设定生产的风机频繁,轻载时风口尺寸低于50%,高效30%。
工作作用与效果
就业营养健康有所改善:厂区飘尘有机废气浓度从15mg/m³降为0.8mg/m³,降到一个国家的标准,工友血锰、血铬指标值灰复日常;
产出学习效率加快:光线清晰可见,点焊通过率从95%升为98%,月高产能500套;
投资成本省:运动式洁净器年保养管理费7万元,汇集软件系统仅需20万元(滤筒期限13三个月,原运动式过滤芯3三个月);
合规经营性:按照职位干净判断,荣获“健康消防工作销售细则化各个企业”称谓。

 扫一扫添加微信