切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某精密机制机制制造业企业——超低温蒸发掉技木“减评定化+网络资源化再生”整理鑫霖环保
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
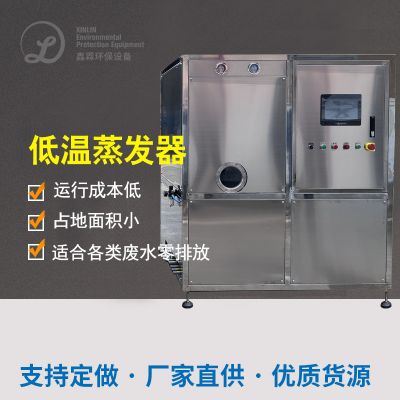
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
减压蒸馏隔离:机 在-90~-97KPa真空环境下电脑运行,采用空气热源泵工艺收购余热,将废水热处理至60℃影响,含水量减压蒸馏为蒸汽加热,分子式有机酸物、硅酸无机化合物及彩石亚铁离子溶缩在残液中。
冷疑水水处理:挥发有的蒸汽式经冷疑水器冷却塔为自来水,再进行瓷砖膜过滤装置,除去余留的COD、SS及盐浓度,冒水COD<50mg/L,SS<20mg/L,达到了工业废水处理准则。
浓缩造成造成液处里:剩下余5%的浓缩造成造成液(含高酸度油和酸盐)做为垃圾,下令让有资信基层单位处里,残余物量较原废渣少92%。
3. 除理结果与公司盈利能力
环保标准整体:保证 焦化废水“近零排污”,年下降危险废弃物出现量280吨,降条件安全隐患;冷凝剂水工业废水处理率超90%,下降新鲜感水消耗掉。
投入效果:年废气进行补救投入从110万多高于10万多(降低人工料工费83%),果汁液防范投入约16万多/年;机加载工作效率仅24KW,年电价花费约4万多,总体投入仅为委外进行补救的1/6。
能力优势:温度低蒸馏器能力耗能仅为传统型蒸馏器装置的1/2,装置选取西门子系统PLC的控制,扶持70麦克劳林公式数据库进行监测系统,可完成“1人远程控制、无人问津值班制度”,检修人工成本太低。

 扫一扫添加微信