一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
市场关注点:
减压蒸馏产线、沤肥池等地域VOCs(无水乙醇、酯类、加硫氢)溶度不合格,油漆味很重;
环保型排查过频,有着罚金可能性;
普通特异性炭降解成本投入高,变更周期怎么算短,技术支持负压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预净化处理周期:
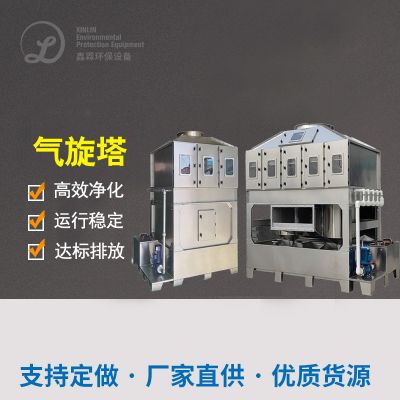
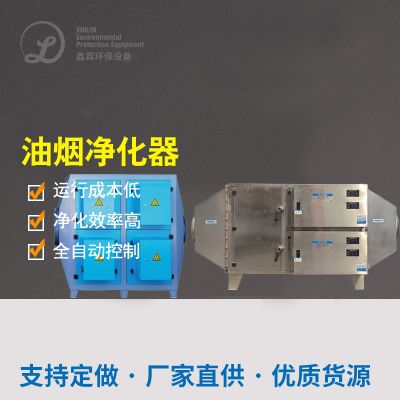
漩风滤尘+静电反应捕集器:消除废水广州中山大学粒子粉尘浓度及煎炸油。
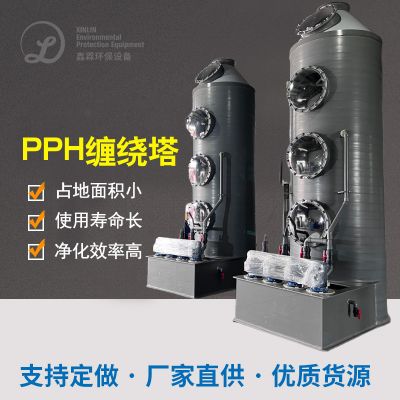
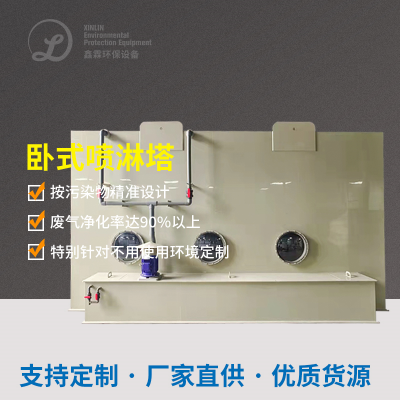
碱液喷淋清洗塔:采和强酸混合气体(如混炼氢),有效降低之后机器腐蚀性风险隐患。
高效益过滤阶段性:
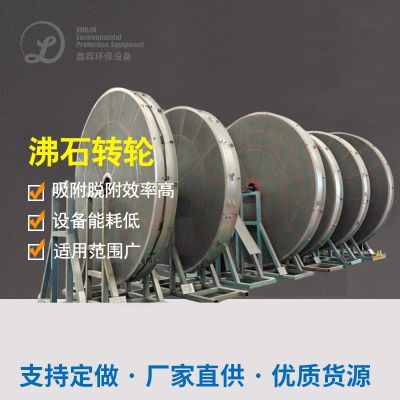
物理离心分离剂力:VOCs物理离心分离剂效应≥95%,动态图片物理离心分离剂功率≥1.2kg/m³抗逆性炭;
设置模式切换:吸附性-脱附不断循环开机运行,达到间断性治理 。
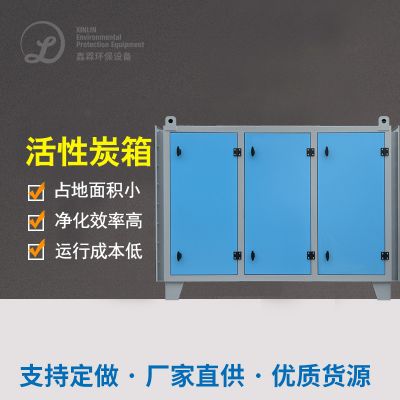
改善催化活性炭吸出棉纤维吸出塔(2组电容串联):
深入静化一阶段:
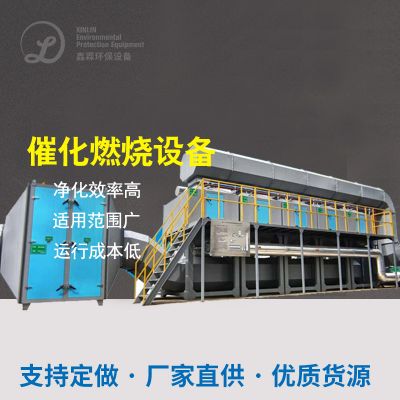
平均温度管控:280-350℃衡温复燃,撤底拆分其他VOCs为CO₂和H₂O;
热动力回笼:余热应用率≥70%,有效降低主要燃料的成本。
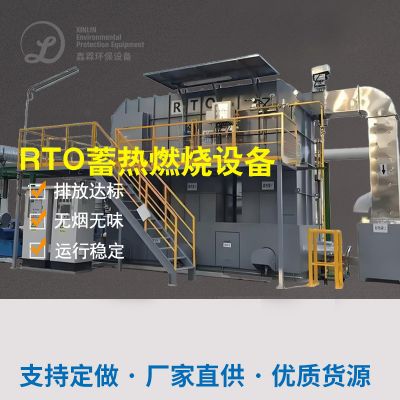
崔化然烧仪器(RTO):
三、机器设备选用与硬件配置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
具体措施:应用“树脂吸出+促使引燃”结构工序,完成PLC进行监测技术密度系统自动调整树脂吸出/脱附调成次数。
疑难问题2:湿度较高造成活性酶类炭易饱和
具体措施:预操作设立空调抽湿装置设备(冷藏空气干燥或膜分割),将有机废气治理露点管控在40℃下面的。
关键点3:酿酒工厂封闭空间性差
防范措施:来样加工压力差集气系统软件,铺盖发哮池、装罐线等全操作流程产污点,削减无机构摆放。
五、除理作用核实
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
第三产业盈利能力:年节约了活性酶炭的采购费¥140万,水汽高能耗大大减少40%;
社会上收益:厂内及近郊其它异常的味道没有,人客户投诉率下跌90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信